「あちこち改善しているのに、全体の処理スピードが一向に上がらない」——業務改善の相談で、最も多いすれ違いのひとつです。原因の多くは、一番詰まっている1か所(ボトルネック)以外を頑張ってしまっていることにあります。
ボトルネックの解消とは、工程全体のスピードを決めている”最も遅い1か所”を特定し、そこに資源を集中させて全体の流れを速くすることです。がんばりどころを1か所に絞る、という一見あたりまえの発想が、現場ではなかなか徹底されません。
この記事では、ボトルネックの意味と制約理論(TOC)の基本から、見つけ方の4つのサイン、TOCの集中5ステップによる解消法、そしてBPR実務での匿名事例までを、”現場主義 × AI”の視点で整理します。
この記事の監修:大槻 伸夫(キュリオシティ株式会社 代表取締役CEO)。”現場主義 × AI”を掲げ、製造・商社・金融など複数業種で業務改善(BPR)・PMI・生成AI導入を支援。事業会社の現場に入り込み、業務の可視化・課題抽出から改善の定着・AI化まで一気通貫で伴走している。
※本記事は公開情報と当社のBPR実務の知見(2026年時点)にもとづきます。守秘案件は業界・規模・概要のみとし、実名・実数は匿名化しています。
1. 結論:ボトルネックは「1か所」に集中し、そこ以外を頑張らない
先に結論です。工程全体の処理量(スループット)は、最も遅い1工程=ボトルネックの能力で決まります。 だから、ボトルネックでない工程をどれだけ速くしても、全体はまったく速くなりません。それどころか、手前を速くすると仕掛かり(未処理の山)が増えて、かえって混乱します。
やることは、突き詰めると次の3つに集約できます。
- ① 制約(ボトルネック)を1か所に特定する:滞留・手待ち・差し戻しが集中している工程を突き止める
- ② そこに資源を集中させる:ボトルネックを遊ばせない・止めない・ムダに使わない
- ③ 他の工程はボトルネックのペースに合わせる:手前を全力で回さず、必要な分だけ流す
この「全体最適」の発想は、物理学者エリヤフ・ゴールドラット博士が提唱した制約理論(TOC:Theory of Constraints)が土台です。ベストセラー『ザ・ゴール』(エリヤフ・ゴールドラット著, ダイヤモンド社)で世界的に広まりました。
なお、ボトルネック解消は業務改善の一手法です。全体像は業務改善コンサルティング、進め方の型は業務改善の進め方5ステップをあわせてご覧ください。
2. そもそもボトルネックとは?制約理論(TOC)の基本
ボトルネックとは、工程全体の処理速度を制限している”最も能力の低い1か所”のことです。瓶(ボトル)の首(ネック)が細いと、瓶をいくら大きくしても注げる量は首の太さで決まる——この比喩が名前の由来です。
制約理論(TOC)は、「どんな仕組みにも、その成果を縛っている制約(=ボトルネック)が必ず1つある」という考え方に立ちます。だから改善の順番は、「どこも均等にレベルアップ」ではなく「制約を1つ見つけて、そこだけ集中的に強くする」になります。
ここで重要なのが、部分最適と全体最適の違いです。各部署が自分の工程だけを速くする(部分最適)と、ボトルネック以外が速くなるだけで、全体(全体最適)は変わりません。むしろ手前が速いほど、ボトルネック前に仕掛かりが積み上がります。
| 観点 | 部分最適の発想 | 全体最適(TOC)の発想 |
|---|---|---|
| 改善する場所 | 各工程を均等に | ボトルネック1か所に集中 |
| 成果の測り方 | 各工程の稼働率・効率 | 工程全体のスループット |
| 手前の工程 | 常にフル稼働させる | ボトルネックのペースに合わせる |
| 速くしても効かない例 | 非ボトルネックの強化 | (そもそも狙わない) |
工程の流れそのものがまだ見えていない場合は、先に業務可視化のやり方で全体を描いておくと、制約の位置が判断しやすくなります。
3. 業務のボトルネックはどう見つける?【4つのサイン】
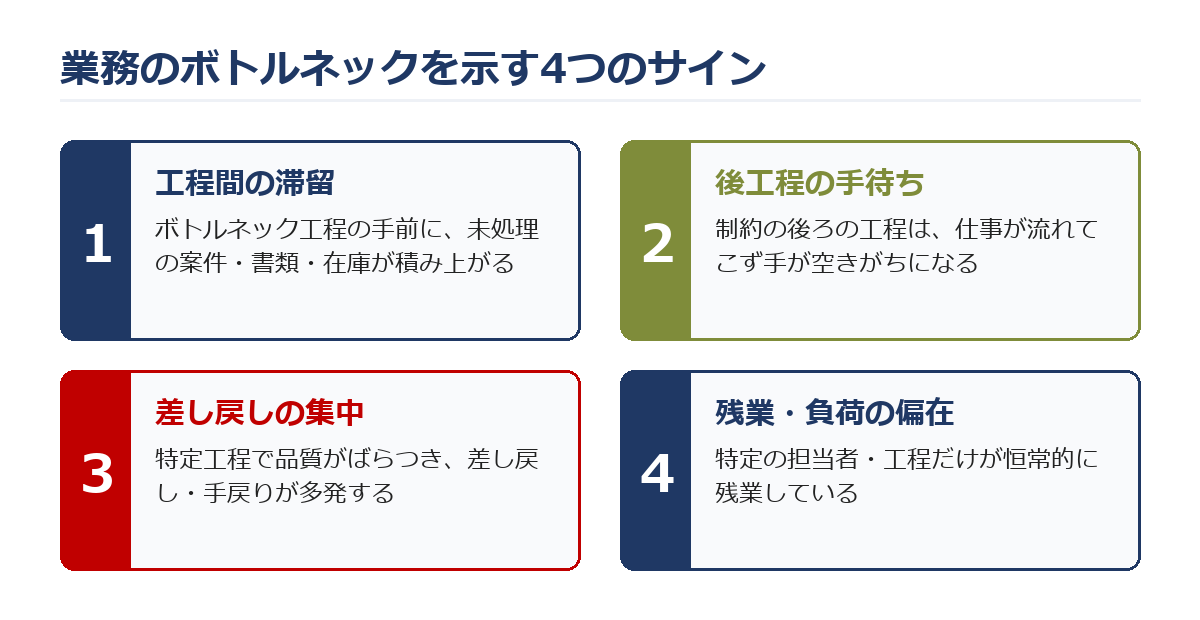
ボトルネックは、「その工程の前に何かが溜まり、後ろが待っている」という物理的なサインに必ず現れます。私たちは制約特定の入口として、当社のBPR実務で用いる「制約4サイン点検」——滞留・手待ち・差し戻し・残業偏在の4点を、体感でなく事実で確認する簡易チェックを使っています。
サイン1:工程間の滞留(前に仕掛かりが積み上がる)
ボトルネック工程の手前に、未処理の案件・書類・在庫が積み上がります。「あの人/あの工程に回すと、そこで止まる」という滞留が、最も分かりやすい制約の目印です。滞留量は、机の上の未処理件数やシステムの「処理待ち」ステータス件数で数えられます。
サイン2:後工程の手待ち
ボトルネックの後ろの工程は、仕事が流れてこず手が空きがちになります。「前工程からの入力待ち」で止まっている時間が多い工程があれば、その上流に制約があります。手待ちは7つのムダの代表格で、ボトルネックの存在を裏から示します。
サイン3:差し戻し・手戻りの集中
特定の工程で品質のばらつきが出て、そこから差し戻しが多発すると、その工程が実質的な制約になります。差し戻しは同じ作業を二度させるため、能力を大きく削ります。どの工程で差し戻しが起きているかは、業務の現状分析(As-Is)のやり方で流れを追うと特定できます。
サイン4:特定工程への残業・負荷の偏在
特定の担当者・工程だけが恒常的に残業しているなら、そこが制約の可能性が高いです。誰が本当に忙しいのかは体感とズレるため、業務量調査のやり方で工数を実測し、負荷が一点に集中していないかを数字で確認します。
補足:ボトルネックが「時間のどこに潜むか」を1枚で可視化したい場合は、リードタイムを作業時間と待ち時間に分けて描くバリューストリームマッピング(VSM)という手法も有効です(当サイトでも別途解説予定)。
4. ボトルネックの解消法|制約理論(TOC)の集中5ステップ
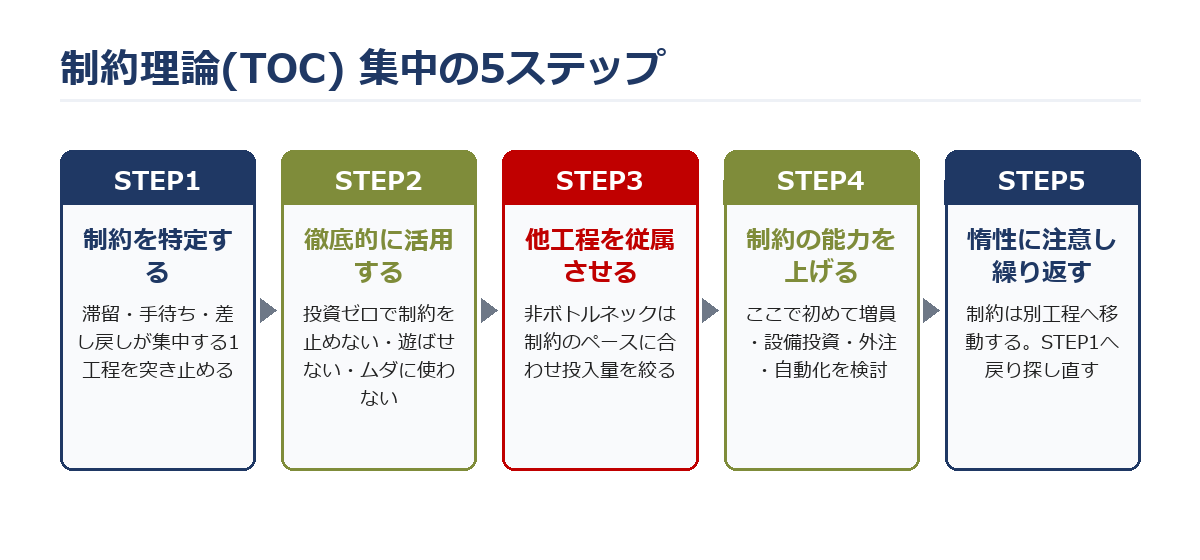
見つけた制約は、TOCの「集中の5ステップ」で解消します。順番が肝で、いきなり設備投資(能力向上)に走らないのがポイントです。
STEP1:制約(ボトルネック)を特定する
§3の4つのサインで、制約を1か所に絞り込みます。複数候補が出たら、最も滞留が大きく、後工程を最も待たせている工程を選びます。
STEP2:制約を徹底的に活用する(お金をかけない)
まず投資ゼロで、制約の能力を1滴も無駄にしないことを考えます。具体的には——ボトルネック工程を昼休みも止めない(時差休憩)、段取り替えの回数を減らす、その工程でやらなくてよい作業(検品や付随事務)を前後の工程に移す、不良品を制約に流さない(手前で選別する)、など。多くの現場で、ここだけで処理量が目に見えて増えます。
STEP3:他の工程を制約に「従属」させる
非ボトルネック工程は、フル稼働させず、制約のペースに合わせて流します。手前を全力で回すと仕掛かりが積み上がるだけなので、「制約が処理できる分だけ投入する」よう上流を絞ります。これがTOCで最も直感に反し、かつ最も効く一手です。
STEP4:制約の能力を上げる(ここで初めて投資)
STEP2・3をやり切っても足りなければ、人員増強・設備投資・外注・自動化で制約そのものの能力を引き上げます。順番を守ることで、投資が本当に必要な1か所にだけ集中でき、ムダな投資を避けられます。打ち手の型はECRS(排除・結合・交換・簡素化)で整理すると漏れがありません。
STEP5:惰性に注意して繰り返す
制約が解消されると、ボトルネックは別の工程へ移動します。「前はここが制約だったから」という思い込み(惰性)で改善を止めず、STEP1に戻って新しい制約を探します。改善は一度きりでなく、制約が動くたびに繰り返すサイクルです。
5. 現場の実例|”非ボトルネック”を改善しても全体は速くならなかった
私たちが中堅の受託製造業(部品加工・数十名規模)でBPR支援に入った際、「受注から出荷までが遅い」という課題がありました(守秘のため業界・規模・概要のみ。実名・実数は非開示)。
現場が先に手を打っていたのは、入口の受注処理・段取り工程の高速化でした。ここは目に見えて速くなったのですが、出荷までのリードタイムはほとんど縮まりませんでした。理由は明快で、真の制約は工程の中ほどにある特定の加工・検査工程だったからです。入口を速くしたぶん、その制約の前に仕掛かり(加工待ちの部品)が山積みになり、現場はかえって混乱していました。まさに「非ボトルネックを頑張ると在庫が増える」という教科書どおりの状態です。
そこで進め方を切り替え、TOCの5ステップに沿って制約の加工・検査工程だけに集中しました。まず投資ゼロでできることとして、その工程の担当者が兼務していた付随作業(記録・運搬)を前後の工程へ移し、昼休みも設備を止めないよう時差交代にしました(STEP2)。次に、上流の受注投入を「制約が処理できる量」に絞り、仕掛かりの山を意図的に減らしました(STEP3)。この2つだけで、追加投資なしに、加工待ちの仕掛かりを体感でおよそ半分に減らし、出荷までのリードタイムを約3割短縮できました(相対値。実数は非開示)。
この事例が示すのは、「速くした場所」と「全体が速くなる場所」は違うということです。体感で入口を改善していた間、大半の仕掛かり滞留を生んでいた真の制約は放置されていました。制約を1か所に定め、そこ以外を”あえて頑張らない”と決めて初めて、全体が動き出します。同種の成果イメージは業務改善の事例集もご覧ください。
なお、制約の特定はAIで下ごしらえを速められます。システムログやヒアリングの文字起こしから「滞留が起きている工程」の候補を拾わせると、初速は上がります。ただし「そこが本当に制約か」「そこを頑張らない決断ができるか」を判断するのは人間です。AIは制約探しの補助であり、全体最適の意思決定を置き換えるものではありません。
6. ボトルネック解消でよくある失敗と回避策
- 全工程を均等に改善しようとする:資源が分散し、全体が速くならない。→ 制約を1か所に絞り、そこ以外は現状維持と割り切る。
- いきなり設備投資・増員に走る:投資ゼロでできる活用(STEP2)を飛ばす。→ まず「制約を止めない・遊ばせない」から着手する。
- 手前の工程をフル稼働させる:稼働率を上げたつもりが仕掛かりの山を作る。→ 上流を制約のペースに従属させ、投入量を絞る。
- 制約が動いたのに気づかない:昔の制約を改善し続ける惰性。→ 解消したら必ず次の制約を探し直す。
- 真因を確かめず対症療法に走る:差し戻しの多い工程を、原因を見ずに増員する。→ なぜなぜ分析で差し戻しの真因まで掘る。
部門をまたいで流れそのものを作り直す段階になれば、部分改善を超えたBPR(業務改革)の視点が必要になります。ボトルネック解消で限界が見えたら、一段上の設計に切り替えます。
7. よくある質問(FAQ)
Q. ボトルネックはどうやって見つければいい?
A. 当社が使う「制約4サイン点検」——「工程間の滞留(前に仕掛かりが積み上がる)」「後工程の手待ち」「差し戻しの集中」「特定工程への残業偏在」の4つを、体感でなく事実(未処理件数・工数実測)で確認します。最も滞留が大きく後工程を待たせている工程が制約です。
Q. ボトルネックを解消したら、業務全体は速くなる?
A. 速くなります。工程全体の処理量は最も遅い1工程で決まるため、そこを強化すると全体のスループットが上がります。逆に、ボトルネックでない工程をいくら速くしても全体は変わりません。
Q. 制約理論(TOC)とは何ですか?
A. どんな仕組みにも成果を縛る制約(ボトルネック)が必ず1つあるとし、そこに集中して全体最適を図る考え方です。ゴールドラット博士が提唱し、『ザ・ゴール』で広まりました。特定→徹底活用→従属→能力向上→繰り返しの5ステップで進めます。
Q. ボトルネック解消はまず何から始める?
A. お金をかけずに制約を「止めない・遊ばせない」ことから始めます。設備投資や増員は最後の手段です。付随作業を前後工程へ移す、休憩中も止めない、不良を手前で選別する、といった投資ゼロの活用だけで処理量が増えることが多くあります。
無料ダウンロード:業務棚卸しテンプレート
ボトルネックを見つける第一歩は、「どの工程に・どれだけの業務が・どの頻度で流れているか」の洗い出しです。部署・担当・頻度・所要時間を埋めるだけで、滞留と負荷の偏りが見えてくるテンプレートをご用意しました。
▶ 業務棚卸しテンプレートを無料でダウンロードする(メールアドレスの登録でお受け取りいただけます)
「自社のどこが本当のボトルネックか、一緒に見極めてほしい」という段階であれば、業務改善・BPR支援の無料相談も承っています。当社の支援全体像は業務改善コンサルティングをご覧ください。
監修:大槻 伸夫(キュリオシティ株式会社 代表取締役CEO)
現場主義 × AI を掲げ、製造・商社・金融など複数業種で業務改善(BPR)・PMI・生成AI導入を支援。事業会社の現場に入り込み、業務の可視化・課題抽出から改善の定着・AI化までを一気通貫で伴走している。